- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Како интегрисано ковање, ливење и ЦНЦ обрада побољшавају исплативост у прилагођеним металним компонентама
НИНГБО, КИНА – 13. новембар 2026– Како се индустријски произвођачи у Северној Америци и Европи суочавају са све већим притиском да контролишу трошкове производње уз одржавање строгих спецификација компоненти, избор производног процеса је постао важан део планирања инжењеринга и ланца снабдевања.
За сложене металне компоненте, ослањање на један производни процес није увек најекономичније решење. Директна ЦНЦ обрада из чврстог материјала може пружити значајну флексибилност дизајна, али такође може резултирати значајним уклањањем материјала и дужим циклусима обраде. Ковање и ливење, с друге стране, могу да произведу облике ближе геометрији финалне компоненте, смањујући количину материјала који треба да се уклони током накнадне машинске обраде.
Препознајући важност овог производног односа,Нингбо Иоулин Традинг Цо., Лтд.фокусира се на координацију процеса формирања облика скоро мреже, укључујући ковање у затвореном калупу и прецизно ливење, саЦНЦ прецизна обрадаи инспекцију квалитета.
Овај комбиновани приступ обезбеђује алтернативни пут производње за прилагођене индустријске компоненте, помажући инжењерским тимовима да процене искоришћеност материјала, захтеве машинске обраде, ефикасност производње и укупне трошкове производње.
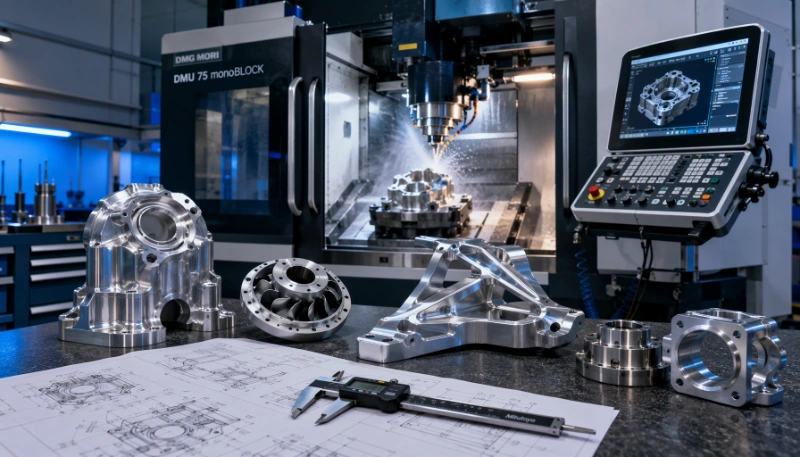
Зашто је интеграција процеса производње важна за прилагођене металне компоненте
Производња прецизних металних компоненти често укључује неколико фаза, од припреме сировина и почетног обликовања до машинске обраде, површинске обраде и завршне инспекције.
Када се свака фаза обавља независно, координација између добављача може постати компликована. Тумачење инжењерског цртежа, допуштења за машинску обраду, референце димензија, материјална документација и распореди производње могу се разликовати између производних објеката.
Ове разлике могу створити додатне захтеве за комуникацију и повећати потешкоће у контроли квалитета у целом производном процесу.
На пример, тело хидрауличног вентила може захтевати почетну ковану или ливену заливу, након чега следи ЦНЦ обрада унутрашњих пролаза, навојних отвора, заптивних површина и интерфејса за монтажу. Ако бланко није пројектовано имајући у виду наредне операције машинске обраде, прекомерно уклањање материјала или недовољан додатак за машинску обраду могу утицати на ефикасност производње.
Интегрисана производна стратегија се бави овим разматрањима раније у процесу инжењеринга. Заједничком проценом захтева за обликовање и машинску обраду, произвођачи могу успоставити прикладнији производни редослед и смањити непотребне операције.
За Нингбо Иоулин Традинг Цо., Лтд., ова координација је важан део подршке прилагођених ОЕМ и ОДМ пројеката металних компоненти.
1. Формирање готово мреже: успостављање праве геометрије компоненте
Производња у облику скоро мреже односи се на производне методе које стварају компоненту блиску њеној предвиђеној коначној геометрији пре секундарне обраде. Циљ је да се смањи непотребно уклањање материјала уз одржавање довољне количине за завршну обраду димензија.
Ковањеи ливење су два најчешће коришћена приступа, иако њихова прикладност зависи од структуре компоненти, својстава материјала и производних захтева.
Затворено ковање за компоненте које носе оптерећење
Затворено ковање користи обликоване калупе за формирање загрејаног или другачије припремљеног метала под контролисаним притиском. Процес може да произведе компоненте са релативно сложеним спољним профилима док помаже у развоју повољног протока зрна материјала.
За апликације које укључују поновљена механичка оптерећења, ударе или вибрације, ковање може понудити предности у механичкој чврстоћи и перформансама замора у поређењу са одређеним алтернативним методама производње.
Уобичајени материјали који се користе у пројектима ковања по мери укључују:
- Угљенични и легирани челици за конструкцијске и механичке компоненте.
- Нерђајући челик за апликације отпорне на корозију.
- Легуре алуминијума за компоненте осетљиве на тежину.
- Месинг и друге легуре бакра за одабране механичке апликације и апликације за контролу флуида.
Типичне коване компоненте укључују хидрауличне арматуре, аутомобилске прикључке, механичке конекторе, делове тешке опреме и индустријске монтажне компоненте.
Након почетне фазе формирања, ЦНЦ обрада се може користити за завршну обраду критичних димензија, навојних спојева, површина лежаја и интерфејса за монтажу.
Комбинација ковања и машинске обраде омогућава да се почетна структура материјала и коначни захтеви у погледу димензија решавају кроз различите, али комплементарне процесе.
Ливење по инвестицији за сложене геометрије компоненти
Инвестиционо ливење, такође познато као ливење у изгубљеном воску, погодно је за компоненте са сложеним облицима, детаљним спољним карактеристикама и геометријама које могу захтевати опсежну машинску обраду ако се производе од чврстог материјала.
Процес укључује стварање воштаног узорка, формирање керамичке шкољке око њега, уклањање воска и уливање растопљеног метала у резултујућу шупљину.
Обично се користи за компоненте од нерђајућег челика и других легура где сложену геометрију и захтеве материјала треба размотрити заједно.
Инвестицијеливењеможе смањити потребу за обимним уклањањем материјала, иако критичне димензије и функционалне површине и даље могу захтевати ЦНЦ завршну обраду.
Примене укључују компоненте индустријских вентила, делове пумпе, бродски хардвер, механичка кућишта и друге металне компоненте по мери.
Ливење под високим притиском за делове од алуминијума и цинка
Ливење под високим притиском је још једна опција за производњу компоненти са релативно сложеним облицима и поновљивим димензијама.
Истопљени алуминијум или легура цинка се убризгавају у металну матрицу под притиском, омогућавајући производњу компоненти са детаљним карактеристикама и релативно танким зидовима.
Овај процес је посебно погодан за апликације које укључују поновљене производне количине, као што су кућишта опреме, носачи, кућишта и одабрани механички делови.
У зависности од дизајна и захтеване тачности димензија, секундарна обрада може бити неопходна за рупе са навојем, прецизне монтажне површине и друге функционалне карактеристике.
Избор ливења под притиском такође треба да узме у обзир факторе као што су улагање у алате, очекивани обим производње, дебљина зида и потенцијални дефекти ливења.
2. ЦНЦ прецизна обрада: постизање функционалне тачности
Докковањеи ливење успостављају основну геометрију компоненте, ЦНЦ обрада је често одговорна за производњу критичних димензија потребних за склапање и рад.
Ова разлика је посебно важна за индустријске делове са прецизним рупама, навојним спојевима, заптивним површинама, отворима за лежајеве и вишеструким референцама за монтажу.
Вишеосно ЦНЦ стругање и глодање
Нингбо Иоулин Традинг Цо., Лтд. подржава прилагођене ЦНЦ захтеве за стругање и глодање за низ металних материјала, укључујући нерђајући челик, месинг, легуре бакра, угљенични челик, легирани челик и алуминијум.
У зависности од геометрије компоненте и производних захтева, операције обраде могу укључивати:
- ЦНЦ стругање за цилиндричне компоненте, осовине и карактеристике са навојем.
- ЦНЦ глодање за равне површине, уторе, џепове и сложене профиле.
- Вишеосна обрада за компоненте које захтевају машинску обраду из различитих оријентација.
- Прецизно бушење, урезивање и бушење за функционалне рупе и унутрашње везе.
На пример, кована хидраулична компонента може захтевати ЦНЦ машинску обраду да би завршила своје монтажне површине, унутрашње прикључке, навојне везе и жлебове за заптивање. Почетни процес ковања успоставља главни облик конструкције, док се машинском обрадом добијају карактеристике потребне за уградњу и рад.
ГД&Т и контрола датума обраде
Геометријско димензионисање и толеранција (ГД&Т) игра важну улогу у производњи компоненти са више функционалних површина.
Цртеж може специфицирати не само појединачне димензије, већ и позиционе толеранције, захтеве везане за концентричност, перпендикуларност, равност и друге геометријске односе.
Успостављање одговарајућих датума обраде помаже у одржавању димензионалних односа између различитих карактеристика и смањује ризик од акумулираних грешака у позиционирању у вишеструким подешавањима.
За компоненте које захтевају неколико операција машинске обраде, планирање учвршћења и одабир датума треба стога да се разматрају током инжењерског прегледа, а не да се третирају као засебне производне одлуке.
Коначна толеранција обраде зависи од карактеристика материјала, геометрије компоненти, могућности опреме и захтева за инспекцију.
3. Дизајн за производност: Повезивање обликовања и обраде у фази пројектовања
Дизајн за производност (ДФМ) помаже у идентификацији потенцијалних потешкоћа у производњи пре него што се ангажују алати и производни ресурси.
За компоненте које укључују и формирање и машинску обраду, инжењерска евалуација треба да узме у обзир захтеве сваког процеса, а не да оптимизује само почетну зазор или готову геометрију.
Важна разматрања укључују:
Геометрија ковања и ливења
Углови нагиба, линије раздвајања, дебљина зида, радијуси углова и структурни прелази утичу на изводљивост формирања. Одговарајућа прилагођавања дизајна могу побољшати проток материјала, поједноставити конструкцију калупа и смањити потенцијалне грешке у производњи.
Дозволе за обраду
Почетни бланк треба да обезбеди довољно материјала за накнадну машинску обраду без стварања непотребно великих додатака. Ово помаже у балансирању захтева за обликовање са временом обраде и искоришћењем материјала.
Избор датума обраде
Функционалне површине и референтне карактеристике треба заједно проценити да би се утврдили практични подаци за обраду. Одговарајућа стратегија података помаже у одржавању конзистентности између више операција.
Консолидација компоненти
Неки склопови се састоје од неколико засебно произведених и заварених компоненти. У зависности од структурних захтева и изводљивости производње, интегрисана кована или ливена компонента може смањити број појединачних делова и повезаних операција монтаже.
Међутим, консолидацију компоненти увек треба проценити у односу на трошкове алата, сложеност обраде, захтеве одржавања и функционалне захтеве завршног склопа.
Развој прототипа и инспекција првог артикла
Производња прототипа пружа могућност да се провери да ли је одабрани пут производње прикладан пре него што се пређе на веће количине производње.
Почетни узорци се могу проценити за тачност димензија, карактеристике материјала, уклапање склопа и перформансе специфичне за примену.
Инспекција првог артикла (ФАИ) се такође може користити за документовање критичних димензија и упоређивање произведене компоненте са одобреним инжењерским цртежом.
Овај процес помаже да се идентификују неопходна прилагођавања алата, додатака за машинску обраду, учвршћења и инспекцијских процедура пре него што почне поновна производња.
4. Провера квалитета: од сировина до готових компоненти
Када се комбинују различити производни процеси, управљање квалитетом мора узети у обзир карактеристике и потенцијалне недостатке повезане са сваком фазом производње.
Димензионо тачна машински обрађена компонента и даље може имати проблеме са материјалом или формирањем ако почетни бланк није правилно контролисан. Из тог разлога, верификација материјала и инспекција процеса су важни делови производње метала по мери.
Провера састава материјала
Верификација квалитета материјала помаже да се потврди да одабрана сировина одговара наведеним инжењерским захтевима.
Оптичка емисиона спектрометрија (ОЕС), где је доступна и применљива, може се користити за анализу хемијског састава металних материјала.
Документација материјала, укључујући релевантне сертификате о испитивању млина и извештаје о испитивању материјала, може пружити додатне информације о спецификацијама материјала и производним серијама.
Инспекција димензија и метрологија
Координатне мерне машине (ЦММ), пројектори оптичких профила, дигитални мерни инструменти и тестери храпавости површине могу се користити за проверу различитих карактеристика компоненти.
Захтеви инспекције могу укључивати:
- Критичне димензије и толеранције обраде.
- Положаји рупа и геометријски односи.
- Равност и перпендикуларност.
- Храпавост површине.
- Димензије навоја и монтажни интерфејси.
Методу инспекције треба изабрати према геометрији компоненте, захтевима толеранције и релевантним спецификацијама цртежа.
Механичка и површинска испитивања
У зависности од материјала и предвиђене примене, додатна испитивања могу укључивати мерење тврдоће, испитивање затезања, проверу дебљине премаза и испитивање корозије у сланом спреју.
За компоненте које одржавају притисак може бити потребно испитивање хидростатичким притиском у складу са применљивим спецификацијама производа и поступцима испитивања.
Ове провере пружају додатне доказе о перформансама материјала и компоненти изван саме провере димензија.
Евиденција квалитета и следљивост производње
За ОЕМ пројекте који захтевају документовану верификацију квалитета, релевантни записи инспекције могу да подрже прихватање производње и следљивост.
У зависности од захтева пројекта, документација може да садржи:
- Извештаји о испитивању материјала (МТР).
- Извештаји о инспекцији првог чланка (ФАИ).
- Записници о контроли димензија.
- Сертификати о усаглашености (ЦоЦ).
- Применљиви извештаји о механичком и површинском третману.
Конкретни пакет документације треба да буде договорен током фазе евалуације пројекта.
5. Процена укупних трошкова власништва у производњи металних компоненти
Избор између машинске обраде, ковања иливењене би требало да се заснива искључиво на котираној јединичној цени појединачне производне операције.
За индустријске ОЕМ пројекте, укупни трошак власништва (ТЦО) пружа ширу перспективу узимајући у обзир трошкове повезане са целокупним процесом производње и снабдевања.
Неколико фактора утиче на укупне трошкове производње.
Коришћење материјала
Обрада сложене компоненте директно из чврстог материјала може довести до значајног уклањања материјала, посебно када готови део има неправилан спољашњи профил.
Формирање у облику скоро мреже може смањити количину вишка материјала који се мора уклонити, у зависности од геометрије компоненте и одабраног процеса.
За материјале са већим трошковима куповине, побољшање коришћења материјала може допринети значајним уштедама у производњи.
Време обраде и секундарне операције
Компонента са одговарајућим кованим или ливеним заливом може захтевати мање операција обраде од оне произведене у потпуности од чврстог материјала.
Смањено уклањање материјала може помоћи у скраћењу циклуса обраде и побољшању искоришћења опреме.
Међутим, стварна корист зависи од тачности бланка, додатака за машинску обраду, сложености компоненти и броја потребних операција завршне обраде.
Обим улагања и производње алата
Ковачке калупе и калупи за ливење укључују почетне трошкове алата који се морају узети у обзир при одабиру методе производње.
За мале количине или дизајн који се често мења, директна ЦНЦ обрада може бити економичнија јер генерално захтева мање наменских алата за обликовање.
За поновну производњу или веће количине,ковањеа ливење може постати исплативије када се трошкови алата могу распоредити на више производних јединица.
Трошкови квалитета и координација ланца снабдевања
Трошкови везани за квалитет могу се проширити и изван цене саме инспекције. Прерада, одбијени делови, одложене испоруке, поновљени транспорт и додатна координација добављача могу утицати на укупне трошкове пројекта.
Координација захтева за обликовање, машинску обраду и инспекцију кроз интегрисани производни аранжман може помоћи у смањењу комуникацијских празнина и побољшању конзистентности процеса.
На крају крајева, најпогоднији начин производње зависи од комбинованих захтева материјала, геометрије, тачности димензија, количине поруџбине, улагања у алате и распореда испоруке.
6. Индустријска примена интегрисаног обликовања и обраде
Комбинација обликовања скоро мреже и ЦНЦ завршне обраде је релевантна за неколико индустријских примена где се геометрија компоненти, механичке перформансе и тачност димензија морају узети у обзир заједно.
Хидраулички и флуидни енергетски системи
Тела хидрауличких вентила, блокови разводника, компоненте пумпе и конектори за течност могу захтевати коване или ливене празнине праћене прецизном машинском обрадом унутрашњих пролаза, монтажних површина и навојних прикључака.
Аутомобилска и ван-аутопутна опрема
Компоненте вешања, делови који се односе на управљање, прикључци погонског склопа и структурни елементи могу имати користи од процеса ковања у комбинацији са ЦНЦ завршном обрадом како би се постигле потребне механичке и димензионалне карактеристике.
Поморски и индустријски хардвер
Прилагођени бродски прибор, конектори од нерђајућег челика, компоненте за монтажу и механички хардвер могу укључивати ливење или ковање након чега следи машинска обрада и одговарајућа површинска обрада.
Индустријске пумпе и вентили
Кућишта пумпи, компоненте вентила, импелери и делови за контролу течности често укључују сложене унутрашње и спољашње геометрије. Избор процеса ливења, ковања и машинске обраде зависи од спецификација материјала, захтева притиска и дизајна компоненти.
Индустријске машине и аутоматизација
Механички конектори, носачи опреме, прецизна кућишта и компоненте преноса могу захтевати различите производне процесе у зависности од њихових структурних и функционалних захтева.
Одабир правог правца производње за дугорочну производњу
Не постоји јединствен производни процес погодан за сваку металну компоненту по мери.ЦНЦ обрадануди флексибилност и контролу димензија, ковање може да обезбеди повољна механичка својства за делове који носе оптерећење, а ливење може да прихвати сложене геометрије које би иначе захтевале обимно уклањање материјала.
Инжењерски изазов је да се утврди како ови процеси могу да раде заједно да би се постигла захтевана перформанса компоненти уз контролу трошкова производње.
Нингбо Иоулин Традинг Цо., Лтд.подржава прилагођене ОЕМ и ОДМ производне пројекте тако што координише обликовање облика скоро мреже, ЦНЦ прецизну машинску обраду, инжењерску евалуацију и инспекцију квалитета.
Кроз приступ оријентисан на процес, компанија ради са индустријским инжењерским тимовима на процени дизајна компоненти, одабиру одговарајућих метода производње и подршци производњи од почетних узорака до поновљене производње.
О Нингбо Иоулин Традинг Цо., Лтд.
Нингбо Иоулин Традинг Цо., Лтд. је кинески добављач прецизне производње и инжењерских решења који се налази у Нингбоу, провинција Зхејианг.
Компанија се фокусира на прилагођене ОЕМ и ОДМ металне и пластичне компоненте, са производним услугама које покривају ЦНЦ машинску обраду, прецизно ковање, ливење по мери, производњу лима и сродне производне процесе.
Нингбо Иоулин ради са међународним индустријским купцима на пројектима производње компоненти по мери, обезбеђујући инжењерску комуникацију, координацију производње и подршку у контроли квалитета.
Технички упити и евалуација пројекта
Инжењерски тимови заинтересовани за производњу металних компоненти по мери могу да припреме своје 2Д инжењерске цртеже, 3Д ЦАД моделе, спецификације материјала и процењене количине производње за техничку процену.
Уобичајено прихваћени формати цртежа и модела укључују СТЕП, ИГЕС и ДВГ.
За више информација о производним могућностима и подршци за ОЕМ/ОДМ пројекте, посетите званичну веб страницу:
Званичан веб-сајт: хттпс://ввв.нбиоулинс.цом
Основне производне услуге:ЦНЦ прецизна обрада, затворено ковање, инвестицијеЦастинг, ливење под притиском, израда лимова и металне компоненте по мери.
Ауторско право © 2026 Нингбо Иоулин Традинг Цо., Лтд. Сва права задржана.